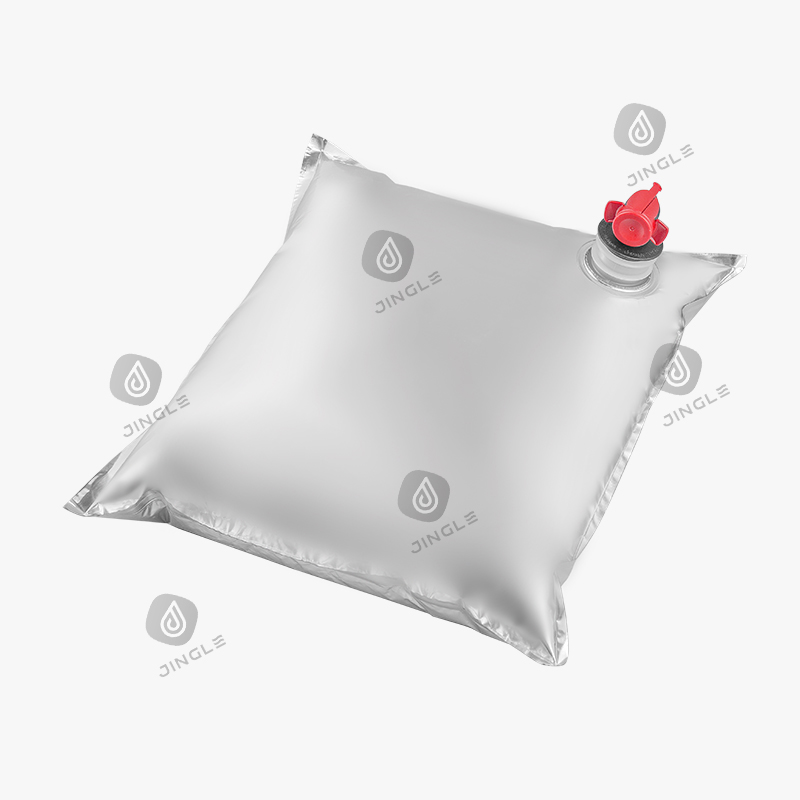
Un producător de sucuri umple 500 de unități bag-in-box într-o tură, iar trei săptămâni mai târziu sosesc primele plângeri: robinete care picură în ladă, cutii care se umflă, pungi care se prăbușesc cu o treime din produs încă înăuntru. Niciuna dintre aceste eșecuri nu este întâmplătoare. Fiecare urmărește o decizie de specificație, structura filmului, toleranța de montare sau parametrul de umplere, care poate fi identificat și corectat înainte de următoarea rulare.
Ambalajul Bag-in-box (BIB) este unul dintre cele mai eficiente formate de lichide în uz industrial. Combină o pungă interioară flexibilă, un dispozitiv de distribuire și o cutie exterioară care protejează punga în timpul manipulării. Aceleași caracteristici de design care îl fac eficient creează, de asemenea, puncte de defecțiune specifice. A ști unde sunt acele puncte și ce le declanșează este primul pas către eliminarea lor.
Datele de teren și returnările de producție grupează cele mai multe defecțiuni ale BIB în patru categorii dominante: scurgeri de robinet și gura de scurgere, pierderea perioadei de valabilitate legate de oxigen, prăbușirea pungii și defecte de sudură sau etanșare. Deteriorările cutiei și problemele de manipulare reprezintă restul.
Distribuția de mai jos arată modelul tipic între liniile BIB de alimente, băuturi și nealimentare.
Frecvența relativă a modurilor obișnuite de defecțiune a ambalajului bag-in-box
Prăbușirea pungii în timpul distribuirii este o problemă de aerisire, nu un defect material: atunci când robinetul se deschide și produsul curge afară, aerul trebuie să intre în pungă în același ritm.
Dacă echipamentul nu are o cale de aerisire dedicată, iar pelicula exterioară este prea moale, presiunea negativă trage pereții pungii înainte ca produsul să dispară. Lichidul rămas rămâne prins în pliuri între straturi. Pe o pungă bine proiectată, conținutul rezidual este în mod normal de 1 până la 3 la sută din volumul nominal. Pe o pungă slab ventilată, poate ajunge 5 până la 8 la sută , un nivel observă imediat clienții.
Fiecare dintre aceste puncte este o decizie de design, nu o loterie de calitate. O defalcare completă a mecanicii apare în ghidul nostru pentru plasarea duzei și proiectarea ratei de evacuare a sacului .
Scurgerea de la robinet și gura de scurgere este cea mai frecvent raportată defecțiune a BIB și începe aproape întotdeauna la una dintre cele două interfețe: sudarea dintre flanșa gurii și filmul interioară sau etanșarea dintre corpul robinetului și gura de scurgere.
Pe linia de producție, cauzele obișnuite sunt temperatura de sudare în afara ferestrei de etanșare, presiunea de sudare insuficientă sau contaminarea în zona de etanșare. În timpul distribuției, un robinet bătut de echipamentul de manipulare sau un capac sub-strâns, poate transforma o pungă bună într-o scurgere. În aplicațiile nealimentare, un solvent agresiv poate umfla polimerul supapei și poate deschide o cale de scurgere.
Controlați variabilitatea cu trei verificări: setați temperatura de sudare, presiunea și timpul de așteptare din datele furnizorului de peliculă; executați un test de scădere a presiunii sau de explozie la pornirea liniei; și verificați cuplul capacului plus poziționarea robinetului înainte de închiderea cartonului. Pentru produsele pe bază de solvenți, verificați că polimerul supapei este compatibil chimic înainte de umplere.
Intrarea de oxigen scurtează perioada de valabilitate a BIB mai des decât o face contaminarea microbiană, iar daunele sunt invizibile până când clientul deschide robinetul.
Oxigenul ajunge la produs prin două căi: structura filmului și montajul. O pungă standard de polietilenă poate indica o rată de transmitere a oxigenului de mai sus 1.500 mg pe metru pătrat pe zi , care este acceptabil numai pentru produsele cu durată scurtă de viață. Pentru suc, lapte, vin și ulei comestibil, ținta practică este sub 50 mg pe metru pătrat pe zi, ceea ce necesită un strat de barieră EVOH sau folie de aluminiu și un robinet cu permeabilitate scăzută. Mulți producători adaugă spălare cu azot înainte de sigilare pentru a elimina oxigenul din spațiul de cap.
Ambalare bag-in-box de calitate alimentară cu EVOH validate și structuri de barieră din folie este punctul de plecare pentru băuturile sensibile la oxigen, care acoperă aplicații de suc, lactate, sirop și ulei comestibil.
 Ambalare Bag-In-Box (BIB) pentru producătorii de alimente și băuturi Ca ambalaj China Bag-In-Box (BIB) pentru producătorii de alimente și băuturi, fabrică, Suzhou Jingle Packaging Technology Co. Ltd. Furnizare personalizată... Vizualizare produs →
Defectele introduse în timpul umplerii sunt cea mai controlabilă clasă de defecțiuni BIB, deoarece își au originea în interiorul liniei dumneavoastră, nu în teren.
Captarea aerului lasă oxigen în spațiul de cap care conduce la oxidare. Splash-back contaminează zona de etanșare și produce suduri slabe. O duză prea sus creează spumă; o duză reglată prea jos trage prin lichid. Fiecare are o soluție de setare a mașinii și fiecare este detectabil în timpul verificărilor de rutină.
Pentru diagnosticarea la nivel de mașină, inclusiv condițiile de vid și de blocare a aerului, vedeți cum să depanați scurgerile de aer în mașini de umplere bag-in-box . Partea termică este acoperită separat în articolul nostru despre rezistență la căldură și integritatea etanșării aseptice .
Când un pachet BIB eșuează pe teren fără un defect vizibil de etanșare, produsul în sine atacă de obicei filmul, supapa sau ambele.
Aciditatea, alcoolul, solvenții, uleiurile esențiale și conținutul ridicat de grăsimi stresează fiecare pungă în mod diferit. Uleiurile de citrice umfla polietilena. Acizii concentrați atacă stratul de etanșare. Solvenții agrochimici pot înmuia polimerii supapelor. Corecția constă în selectarea unei structuri de film și a unui montaj care au fost calificate în raport cu chimia specifică, cu un test accelerat la temperatura de umplere a producției.
| Categoria de produs | Modul de eșec tipic | Atributul pachetului care îl împiedică |
| Suc acid sau gem | Intrarea oxigenului, flavor loss | EVOH sau barieră din folie, spălare cu azot |
| Lapte sau smântână UHT | Aromă neplăcută oxidată | Film cu OTR scăzut, umplere aseptică |
| Ulei sau condiment comestibil | Rancezire rapidă, stres cusături | Profil de sudură robust, barieră înaltă |
| Sirop sau sifon | Pierderea de carbonatare, plânsul la robinet | Bariera rezistenta la CO2, robinet certificat |
| Băutură alcoolică | Aromă scalping, permeație | Etanșant rezistent la alcool, barieră înaltă |
| Agrochimic sau solvent | Umflarea supapelor, spargerea filmului | Polimeri PE și valve compatibili chimic |
Pentru linii de lichide agrochimice, farmaceutice intermediare și industriale, ambalaje nealimentare bag-in-box folosește materiale pentru supape și pelicule calificate împotriva fisurării prin efort prin solvenți și a atacurilor chimice.
Ambalare BIB pentru producători de produse nealimentare, fabrică Suntem ambalaje din China BIB pentru producători de produse nealimentare, fabrică, Suzhou Jingle Packaging Technology Co. Ltd. Produse personalizate nealimentare... Vizualizare produs → Un protocol de inspecție structurat reduce ratele de eșec al BIB, deoarece prinde variații înainte de a deveni o plângere a clienților.
Cele mai eficiente programe acoperă cinci puncte, de la intrarea materialului până la primul palet din depozit.
Suzhou Jingle Packaging Technology Co., Ltd. furnizează structuri, armături și echipamente de umplere pentru pungi BIB ca un singur sistem integrat. tehnologii suport BIB acoperă opțiunile de echipamente și materiale care transformă o pungă standard într-o linie de producție de încredere.
Producători de supape/capace/tuburi/robinete/fitinguri personalizate pentru bag-in-box Suzhou Jingle Packaging Technology Co. Ltd. Oferă supapă/capace/tub/robinete/ajustări personalizate pentru BIB, suntem China, supapă/capsule/tub/T... Vizualizare produs → O pungă care se prăbușește în timp ce încă ține lichid nu reușește să se aerisească. Aerul nu poate intra suficient de repede pentru a înlocui volumul distribuit. Verificați calea de aerisire a accesoriului și rigiditatea peliculei exterioare; dacă duza se așează sus pe sac, volumul rezidual crește. Un BIB proiectat corespunzător oferă 97 la sută sau mai mult din volumul său nominal.
Scurgerile de la robinet provin aproape întotdeauna de la o sudură slabă de la gură la film, un robinet neasezat sau un capac cu cuplu sub specificație. Verificați temperatura și presiunea de sudare la pornirea liniei, confirmați cuplul capacului și efectuați un test de scădere a presiunii. Pentru produsele pe bază de solvenți, verificați că polimerul supapei este compatibil chimic înainte de umplere.
Reduce oxigenul. Utilizați o barieră EVOH sau folie, mențineți OTR sub 50 mg pe metru pătrat pe zi, clătiți spațiul de cap cu azot înainte de sigilare și selectați un robinet cu permeabilitate scăzută. Umplerea aseptică adaugă un alt strat de protecție prin eliminarea încărcării microbiene la punctul de umplere.
Calibrați volumul de umplere la fiecare schimbare de schimb și verificați temperatura de etanșare ori de câte ori lotul de film se schimbă. Executați o probă de explozie sau de scădere a presiunii cel puțin o dată pe oră. Liniile care documentează aceste rezultate prin schimburi dețin de obicei rate de scurgere sub 1 la sută.

Potrivit pentru produse sterile. Utilizare: Tăiați punga direct, există două tipuri: nu poate fi deschisă și deschisă
Vezi Detalii
Buton Vitop: potrivit pentru suc sau fluide mai subțiri. În general, există mai multe produse de băut direct, cum ar fi sucul și laptele proaspăt. ...
Vezi DetaliiAdresa
Nr. 758 Longqiao Road, Wujiang Economic Development Zone, Suzhou, Jiangsu, China, 215200
( Elaine Shen )
sales-sea@suzhoujingle.com ( Alex Too )
billhe@suzhoujingle.com ( Bill He )
kennyyan@suzhoujingle.com ( Kenny Yan )
Telefon
+86-51263068181
Fax
+86-51263068282
Suzhou Jingle Packaging Technology Co. Ltd. dezvoltă și produce în principal produse de ambalare/pungi Aseptic BIB pentru alimente, băuturi și domenii nealimentare, sprijinind echipamentele de umplere, vânzând produse de ambalare autoproduse și furnizând servicii post-vânzare corespunzătoare.
Păstrăm legătura